ຜະລິດຕະພັນໃຫມ່
- ຄວາມແມ່ນຍໍາສູງ 800mm CNC Machining Center for Industrial Aluminum Profiles
- ເຄື່ອງເຈາະຝາຜະຫນັງ CNC ອະລູມິນຽມ 4 ຫົວຄວາມແມ່ນຍໍາສູງ
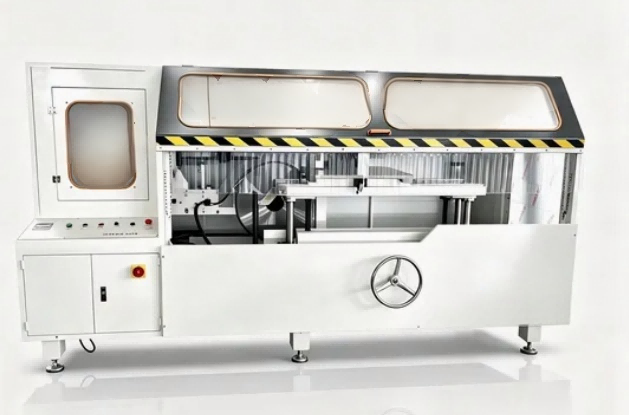
- CNC Heavy Duty Curtain Wall Notting Saw
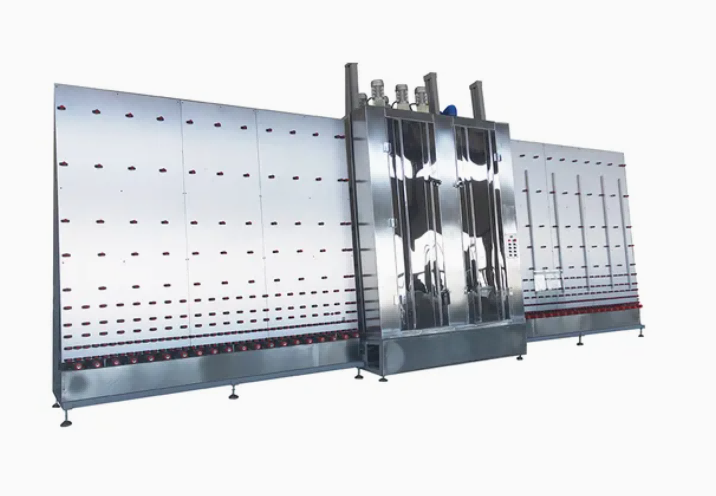
- ເຄື່ອງຊັກຜ້າແນວຕັ້ງ 1800 ທີ່ມີປະສິດທິພາບສູງສໍາລັບເຄື່ອງອົບແຫ້ງທີ່ມີ insulated ແລະ Tempered Glass
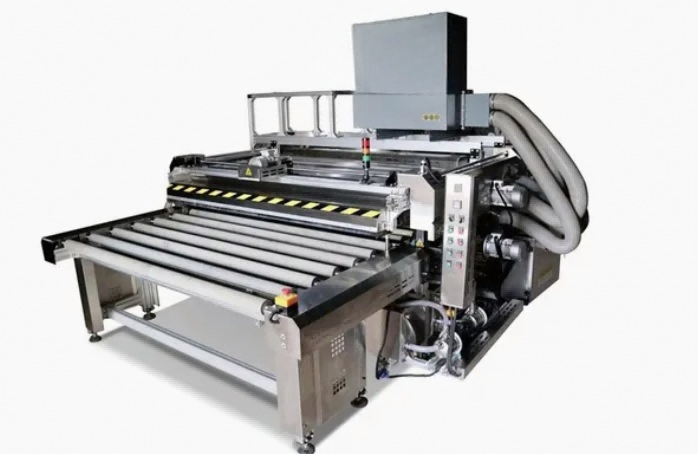
- 1600mm ເຄື່ອງຊັກຜ້າແກ້ວ insulated Horizontal ປະສິດທິພາບສູງແລະເຄື່ອງອົບແຫ້ງ
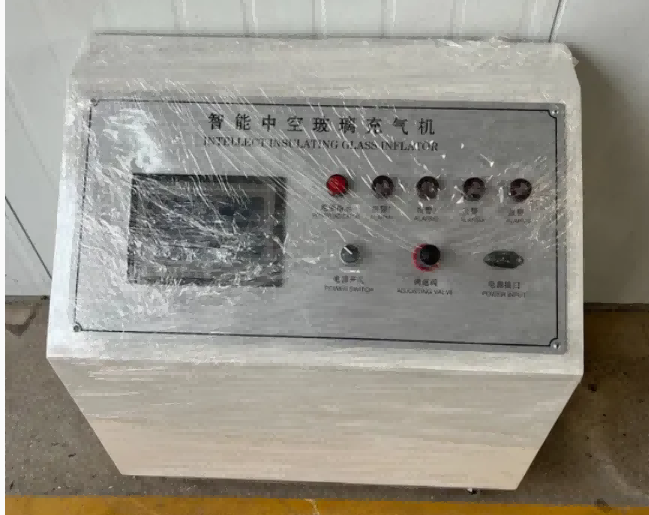
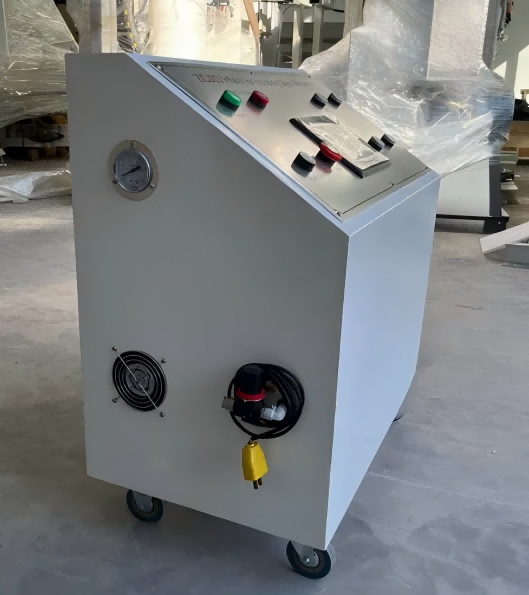
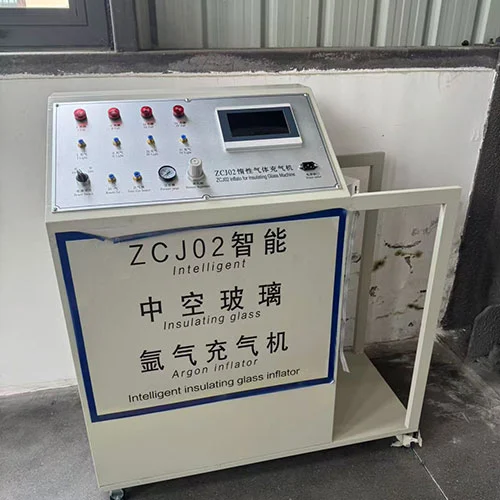
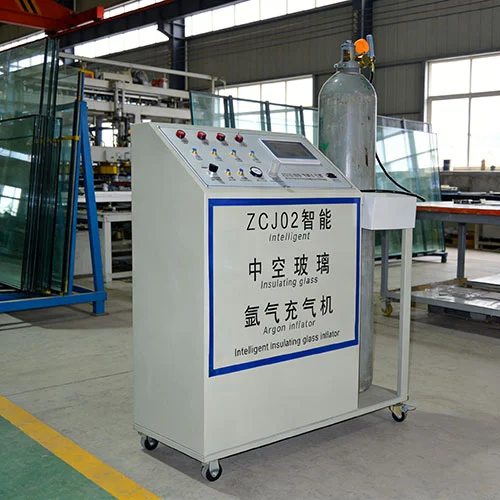
ເຄື່ອງເຕີມອາຍແກັສ Argon ອັດຕະໂນມັດສໍາລັບຫນ່ວຍແກ້ວ insulating
ເຄື່ອງເຕີມອາຍແກັສ Argon ນີ້ສໍາລັບຫນ່ວຍແກ້ວ Insulating ເປັນການແກ້ໄຂມືອາຊີບ, ສະຫຼາດແລະເຄື່ອນທີ່ສໍາລັບການຜະລິດໂຮງງານ IGU ແລະການກໍ່ສ້າງໃນສະຖານທີ່. ມັນສີດ argon ຄວາມບໍລິສຸດສູງເຂົ້າໄປໃນແກ້ວ insulating ສອງຊັ້ນແລະຫຼາຍຊັ້ນເພື່ອເສີມຂະຫຍາຍ insulation ຄວາມຮ້ອນ, insulation ສຽງແລະປະສິດທິພາບຕ້ານການຫມອກ. ມາພ້ອມກັບໂມດູນຄວບຄຸມຄວາມແມ່ນຍໍາສູງແລະການປົກປ້ອງຄວາມປອດໄພຫຼາຍມິຕິ, ມັນຊ່ວຍໃຫ້ອັດຕາເງິນເຟີ້ສີ່ຫນ່ວຍພ້ອມໆກັນ, ການຕັ້ງຄ່າພາລາມິເຕີແຍກຕ່າງຫາກແລະການແລ່ນອັດຕະໂນມັດ. ມັນເອົາຊະນະຂໍ້ບົກພ່ອງຂອງເຄື່ອງມືອັດຕາເງິນເຟີ້ແບບດັ້ງເດີມລວມທັງປະສິດທິພາບຕ່ໍາ, ການສະຫນອງອາຍແກັສທີ່ບໍ່ຊັດເຈນ, ຂີ້ເຫຍື້ອອາຍແກັສແລະການດໍາເນີນງານທີ່ສັບສົນ, ເຫມາະສົມກັບການຜະລິດໂຮງງານຂະຫນາດໃຫຍ່ແລະສະຖານະການເຮັດວຽກມືຖືທີ່ມີຄວາມຍືດຫຍຸ່ນ.
ສະຫຼຸບຜະລິດຕະພັນ
ເຄື່ອງເຕີມອາຍແກັສ Argon ອັດຕະໂນມັດສໍາລັບຫນ່ວຍແກ້ວ Insulating (IGU) ເປັນການແກ້ໄຂການສາກໄຟອາຍແກັສພິເສດທີ່ອອກແບບມາເພື່ອເສີມຂະຫຍາຍ insulation ຄວາມຮ້ອນແລະປະສິດທິພາບສຽງຂອງແກ້ວສອງເທົ່າແລະ triple glazing. ມັນສະຫນອງອາຍແກັສ argon ຄວາມບໍລິສຸດສູງຢູ່ທີ່ຄວາມເຂັ້ມຂົ້ນຂອງ 90%+ ເຂົ້າໄປໃນຫນ່ວຍ IG ທີ່ຜະນຶກຜ່ານລະບົບການຕື່ມຂໍ້ມູນຫຼາຍຊ່ອງທາງ, ສາມາດປຸງແຕ່ງ 4 ຫາ 8 ຫນ່ວຍພ້ອມກັນ.
ໂດຍມີລະບົບຄວບຄຸມ PLC ແລະການກວດສອບຄວາມເຂັ້ມຂົ້ນໃນເວລາທີ່ແທ້ຈິງ, ເຄື່ອງຈະຄວບຄຸມການໄຫຼຂອງອາຍແກັສ, ເວລາຕື່ມ, ແລະຄວາມກົດດັນໂດຍອັດຕະໂນມັດເພື່ອຮັບປະກັນວ່າທຸກໆຫນ່ວຍໄດ້ບັນລຸມາດຕະຖານປະສິດທິພາບພະລັງງານດ້ວຍການເສຍອາຍແກັສຫນ້ອຍທີ່ສຸດ. ລະບົບຈະເລີ່ມ ແລະຢຸດການຕື່ມອັດຕະໂນມັດເມື່ອຄວາມເຂັ້ມຂຸ້ນທີ່ຕັ້ງໄວ້ລ່ວງໜ້າແລ້ວ, ປ້ອງກັນການຕື່ມເກີນ ຫຼືການຕື່ມໜ້ອຍລົງ. ສັນຍານເຕືອນໄພອາຍແກັສຕ່ໍາປະສົມປະສານກັບຜູ້ປະຕິບັດງານກ່ອນທີ່ການສະຫນອງ argon ຈະຫມົດໄປ, ຫຼີກເວັ້ນການຂັດຂວາງການຜະລິດ.
ເຄື່ອງນີ້ແມ່ນການແກ້ໄຂທີ່ເຫມາະສົມສໍາລັບຜູ້ຜະລິດ IGU ທີ່ຕ້ອງການປັບປຸງການຈັດອັນດັບພະລັງງານຂອງຜະລິດຕະພັນ, ຫຼຸດຜ່ອນການບໍລິໂພກອາຍແກັສ, ແລະຮັກສາຄຸນນະພາບການຕື່ມທີ່ສອດຄ່ອງໃນທົ່ວການຜະລິດທີ່ມີປະລິມານສູງ. ມັນສາມາດຖືກນໍາໃຊ້ເປັນສະຖານີເຮັດວຽກແບບດ່ຽວຫຼືປະສົມປະສານເຂົ້າໄປໃນສາຍການຜະລິດແກ້ວ insulating ອອນໄລນ໌.
ຄຸນນະສົມບັດທີ່ສໍາຄັນ
1. ການຕື່ມຂໍ້ມູນພ້ອມກັນຫຼາຍຊ່ອງ
ເຄື່ອງສະຫນັບສະຫນູນຫົວຕື່ມ 4, 6, ຫຼື 8 ເຮັດວຽກແບບຂະຫນານ, ເຮັດໃຫ້ຫນ່ວຍງານ IG ຫຼາຍສາມາດຄິດຄ່າທໍານຽມໃນເວລາດຽວກັນ. ອັນນີ້ເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍເມື່ອປຽບທຽບກັບຕົວຕື່ມຊ່ອງດຽວ. ການນັບຫົວສາມາດປັບແຕ່ງໄດ້ໂດຍອີງໃສ່ຄວາມຕ້ອງການການຜະລິດ.
2. ການຕິດຕາມຄວາມເຂັ້ມຂຸ້ນໃນເວລາຈິງ
ແຕ່ລະຊ່ອງທາງການຕື່ມແມ່ນຕິດຕັ້ງດ້ວຍເຊັນເຊີຄວາມເຂັ້ມຂົ້ນຂອງອາຍແກັສທີ່ວັດແທກຄວາມບໍລິສຸດຂອງ argon ຢ່າງຕໍ່ເນື່ອງໃນລະຫວ່າງຂະບວນການຕື່ມ. ລະບົບຈະສະແດງຄວາມເຂັ້ມຂົ້ນໃນເວລາຈິງໃນ HMI ແລະຢຸດເຊົາການຕື່ມໂດຍອັດຕະໂນມັດເມື່ອເປົ້າຫມາຍ (ໂດຍປົກກະຕິ 90% ຫຼືສູງກວ່າ) ບັນລຸ.
3. PLC + ການຄວບຄຸມຫນ້າຈໍສໍາຜັດ
ການໂຕ້ຕອບ HMI intuitive ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການກໍານົດເວລາການຕື່ມ, ຄວາມກົດດັນອາຍແກັສ, ຄວາມເຂັ້ມຂຸ້ນຂອງເປົ້າຫມາຍ, ແລະຂອບເຂດປຸກ. ການຕັ້ງຄ່າພາລາມິເຕີສາມາດຖືກບັນທຶກໄວ້ສໍາລັບຂະຫນາດຫນ່ວຍງານ IG ທີ່ແຕກຕ່າງກັນແລະຄວາມຫນາຢູ່ຕາມໂກນ, ຫຼຸດຜ່ອນເວລາການຕິດຕັ້ງລະຫວ່າງ batches.
4. ຟັງຊັນເລີ່ມຕົ້ນ/ຢຸດອັດຕະໂນມັດ
ການຕື່ມຂໍ້ມູນເລີ່ມຕົ້ນອັດຕະໂນມັດເມື່ອຫົວກ໊າຊຖືກໃສ່ເຂົ້າໄປໃນວາວກອບ spacer ແລະຢຸດອັດຕະໂນມັດເມື່ອຄວາມເຂັ້ມຂຸ້ນທີ່ກໍານົດໄວ້ກ່ອນ. ນີ້ກໍາຈັດຄວາມຜິດພາດຂອງເວລາຄູ່ມືແລະຮັບປະກັນຜົນໄດ້ຮັບທີ່ເປັນເອກະພາບໃນທົ່ວຫນ່ວຍງານທັງຫມົດ.
5. ກົດລະບຽບຄວາມກົດດັນຂອງອາຍແກັສ
ຕົວຄວບຄຸມຄວາມກົດດັນໃນຕົວແລະເຄື່ອງວັດແທກການໄຫຼຮັກສາການສະຫນອງອາຍແກັສທີ່ຫມັ້ນຄົງຕະຫຼອດຮອບການຕື່ມ. ລະບົບຊົດເຊີຍການເຫນັງຕີງຂອງຄວາມກົດດັນໃນສາຍການສະຫນອງ, ຮັບປະກັນຄຸນນະພາບການຕື່ມຂໍ້ມູນທີ່ສອດຄ່ອງຈາກຫນ່ວຍທໍາອິດຈົນເຖິງສຸດທ້າຍ.
6. ສັນຍານເຕືອນການສະຫນອງອາຍແກັສຕ່ໍາ
ເມື່ອຄວາມກົດດັນຂອງກະບອກສູບ Argon ຫຼຸດລົງຕໍ່າກວ່າເກນທີ່ກໍານົດໄວ້, ເຄື່ອງຈັກຈະເຮັດໃຫ້ເກີດສັນຍານເຕືອນທີ່ໄດ້ຍິນແລະເບິ່ງເຫັນ. ນີ້ເຮັດໃຫ້ຜູ້ປະຕິບັດການໃຊ້ເວລາເພື່ອທົດແທນກະບອກສູບໂດຍບໍ່ມີການຂັດຂວາງການຜະລິດຫຼືການຜະລິດຫນ່ວຍງານພາຍໃຕ້ການເຕີມເຕັມ.
7. ເຫມາະສົມກັບ Double ແລະ Triple Glazing
ຕົວກໍານົດການຕື່ມສາມາດປັບໄດ້ສໍາລັບການຕັ້ງຄ່າຢູ່ຕາມໂກນທີ່ແຕກຕ່າງກັນ - ຊ່ອງດຽວ (ສອງ glazing) ຫຼືຊ່ອງສອງ (ສາມ glazing). ເຄື່ອງຈັດການຄວາມຫນາຂອງ spacer ຈາກ 6mm ຫາ 27mm ແລະຄວາມຫນາຫນ່ວຍ IG ຈາກ 12mm ຫາ 60mm.
8. ທາງເລືອກໃນການຕື່ມແກັດ Krypton
ນອກເຫນືອໄປຈາກ argon, ເຄື່ອງສາມາດຖືກຕັ້ງຄ່າສໍາລັບການຕື່ມກ໊າຊ krypton, ເຊິ່ງສະຫນອງການສນວນກັນຄວາມຮ້ອນທີ່ສູງກວ່າສໍາລັບຫນ່ວຍ IG ທີ່ນິຍົມ. ລະບົບໃຊ້ເຊັນເຊີດຽວກັນແລະການຄວບຄຸມ, ມີຕົວກໍານົດການໄຫຼປັບ.
9. ການອອກແບບ Nozzle Portable
ຫົວປ້ຳບັນຈຸມີນ້ຳໜັກເບົາ ແລະຖືກຈັດວາງຕາມລຳດັບ ergonomically ເພື່ອສະດວກໃນການໃສ່ປ່ຽງກອບຊ່ອງຫວ່າງ. Fittings ເຊື່ອມຕໍ່ດ່ວນອະນຸຍາດໃຫ້ nozzles ໄດ້ຖືກທົດແທນຫຼື repositioned ໂດຍບໍ່ມີການເຄື່ອງມື.
10. ບໍາລຸງຮັກສາງ່າຍ
ຮູບແບບພາຍໃນແບບໂມດູນທີ່ມີສ່ວນປະກອບທີ່ຕິດສະຫຼາກຢ່າງຊັດເຈນ. ເຊັນເຊີອາຍແກັສຖືກປັບທຽບປະຈໍາປີ; regulators ແລະ flowmeter ຕ້ອງການການບໍລິການຫນ້ອຍທີ່ສຸດ. ທໍ່ອາໄຫຼ່, ປະທັບຕາ, ແລະເຊັນເຊີແມ່ນມາດຕະຖານແລະສາມາດໃຊ້ໄດ້.
ຂໍ້ມູນຈໍາເພາະ
| ລາຍການ | ຂໍ້ມູນຈໍາເພາະ |
| ປະເພດເຄື່ອງຈັກ | ເຕົາອົບແກ້ວ |
| ປະເພດຂອງເຄື່ອງຈັກແກ້ວ | ເຕົາອົບແກ້ວ |
| ຊື່ຍີ່ຫໍ້ | ADF |
| ສະຖານທີ່ຕົ້ນກໍາເນີດ | Shandong, ຈີນ |
| ຂະໜາດ(L*W*H) | 900*500*900 ມມ |
| ນ້ຳໜັກ | 24 ກິໂລ |
| ແຮງດັນ | 220 ວ |
| ພະລັງງານ(w) | 10Kw |
| ວັດສະດຸ | ທາດເຫຼັກ, ອາລູມິນຽມ |
| ສີ | ສີຂາວ |
| ຄວາມຫນາຂອງແກ້ວ | 3-25ມມ |
| ຊ່ວງຄວາມໜາຂອງການປະມວນຜົນ | 3-50 ມມ |
| ຂະໜາດການປະມວນຜົນຕໍ່າສຸດ | 100*100ມມ |
| ຂະໜາດການປະມວນຜົນສູງສຸດ | 2000*6000ມມ |
| ເສັ້ນຜ່າສູນກາງການເຈາະ | 4 ມມ |
| ປະເພດຂອງແກ້ວທີ່ຜະລິດ | Insulating Glass, ແກ້ວຕົກແຕ່ງ, ແກ້ວການບິນ, ແກ້ວເຟີນິເຈີ |
| ຄວາມສາມາດໃນການຜະລິດ | 1000 |
| ອົງປະກອບຫຼັກ | ເຮືອຄວາມກົດດັນ, ມໍເຕີ, Bearing, Gear, PLC, Pump, Engine, Gearbox |
| ບົດລາຍງານການທົດສອບເຄື່ອງຈັກ | ສະໜອງໃຫ້ |
| ວີດີໂອການກວດກາອອກ | ສະໜອງໃຫ້ |
| ການປະມວນຜົນແບບກຳນົດເອງ | ແມ່ນແລ້ວ |
| ຈຸດຂາຍຫຼັກ | ງ່າຍທີ່ຈະປະຕິບັດ |
| ຮັບປະກັນ | 1 ປີ |
ລາຍລະອຽດຜະລິດຕະພັນ
- ການຢຸດອັດຕະໂນມັດແລະການແຈ້ງເຕືອນສໍາລັບຮອບວຽນການດໍາເນີນງານທີ່ບໍ່ໄດ້ເອົາໃຈໃສ່.
- 4 ຫນ່ວຍແກ້ວ insulating ສາມາດຕື່ມຂໍ້ມູນໃສ່ພ້ອມໆກັນໂດຍຜ່ານພອດເອກະລາດ.
- ແຍກຄວາມເຂັ້ມຂຸ້ນຂອງ argon ທີ່ສາມາດປັບໄດ້ແລະເວລາຕື່ມຂໍ້ມູນສໍາລັບຜະລິດຕະພັນທີ່ແຕກຕ່າງກັນ.
- ລະບົບປະຕິບັດການຫຼາຍພາສາ, ສາມາດເລືອກໄດ້ໃນໜ້າຈໍສໍາຜັດ.
- ເຄື່ອງວັດແທກຄວາມດັນທີ່ຊັດເຈນ ແລະຄວບຄຸມປ່ຽງປ້ອງກັນຄວາມກົດດັນເກີນໃນແຖບແກ້ວ.
- ທໍ່ປະທັບຕາທີ່ອອກແບບມາເພື່ອຫຼຸດຜ່ອນການຫລົບຫນີ argon ໃນລະຫວ່າງຂະບວນການຕື່ມ.
- ຫນ້າຈໍສໍາຜັດທີ່ມີຄວາມອ່ອນໄຫວສູງສະຫນອງການຕອບສະຫນອງການຄວບຄຸມທີ່ຫມັ້ນຄົງ.
- ການກໍ່ສ້າງທີ່ມີນ້ໍາຫນັກເບົາຊ່ວຍໃຫ້ຫນ່ວຍງານຖືກຍ້າຍແລະປ່ຽນຕໍາແຫນ່ງຕາມຄວາມຕ້ອງການ.
- ການກວດກາຫຼັງການຕື່ມສາມາດຖືກປະຕິບັດເພື່ອກວດສອບລະດັບຄວາມເຂັ້ມຂົ້ນຂອງ argon.
- ການເລີ່ມຕົ້ນທີ່ສໍາຄັນຫນຶ່ງສໍາລັບຮອບວຽນມາດຕະຖານ; ບໍ່ຈໍາເປັນຕ້ອງມີໂຄງການສະລັບສັບຊ້ອນ.
- ໄຟຕົວຊີ້ວັດສະຖານະແລະອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງສໍາລັບຄໍາຄຶດຄໍາເຫັນປະຕິບັດງານໃນເວລາທີ່ແທ້ຈິງ.
ຫຼັກການການເຮັດວຽກ
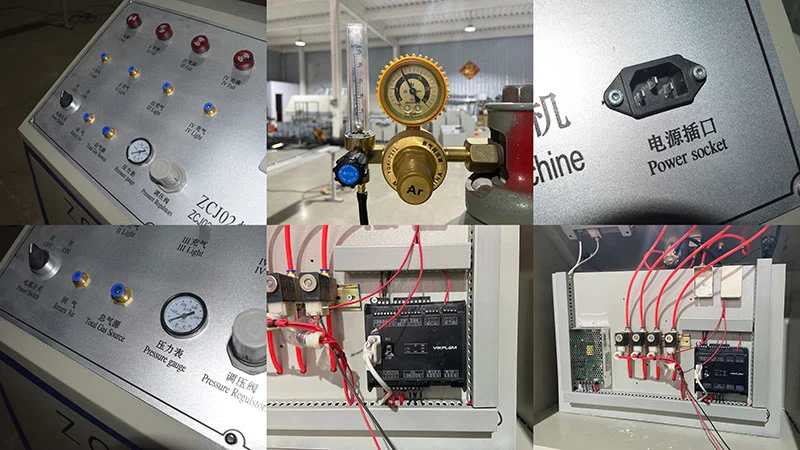
ໄດ້ເຄື່ອງເຕີມອາຍແກັສ Argon ສໍາລັບຫນ່ວຍແກ້ວ insulatingໃຊ້ວິທີການຕື່ມຄວາມດັນ-ຄວາມແຕກຕ່າງ. argon ຄວາມບໍລິສຸດສູງຈາກກະບອກສູບພາຍນອກແມ່ນປ້ອນຜ່ານເຄື່ອງຄວບຄຸມພາຍໃນຂອງເຄື່ອງຈັກແລະມຸ້ງໄປສູ່ຮູປິດຂອງຫນ່ວຍແກ້ວ insulating ຜ່ານ nozzles ສະເພາະ. ເຊັນເຊີທີ່ຕິດຕັ້ງຢູ່ໃນຕົວຕິດຕາມກວດກາຄວາມກົດດັນຂອງຊ່ອງຄອດແລະການໄຫຼຂອງອາຍແກັສ, ໃນຂະນະທີ່ PLC ຄວບຄຸມໄລຍະເວລາການຕື່ມຂໍ້ມູນແລະຢຸດວົງຈອນໃນເວລາທີ່ຄວາມເຂັ້ມຂົ້ນຂອງ argon ເປົ້າຫມາຍແມ່ນບັນລຸໄດ້. argon ທີ່ເຂົ້າມາຈະຍ້າຍອອກອາກາດໃນເບື້ອງຕົ້ນພາຍໃນຢູ່ຕາມໂກນ, ຍົກສູງປະສິດທິພາບຂອງ insulation ຄວາມຮ້ອນແລະສຽງຂອງຫນ່ວຍບໍລິການແລະຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງ fogging ພາຍໃນໃນໄລຍະເວລາ.
FAQ
Q1: ປະເພດໃດແດ່ຂອງແກ້ວ insulating ເຄື່ອງນີ້ສາມາດຕື່ມຂໍ້ມູນໃສ່?
A: ມັນເຫມາະສົມສໍາລັບຫນ່ວຍແກ້ວ insulating double ແລະ triple ມາດຕະຖານ, ເຊັ່ນດຽວກັນກັບແກ້ວຕົກແຕ່ງແລະຮູບຮ່າງ, ພາຍໃນຂະຫນາດຕໍາ່ສຸດທີ່ຂອງ 100 × 100 ມມແລະສູງສຸດຂອງ 2000 × 6000 ມມ.
Q2: ຄວາມເຂັ້ມຂົ້ນຂອງ argon ຖືກກໍານົດແນວໃດ?
A: ຄວາມເຂັ້ມຂຸ້ນຂອງ argon ທີ່ຕ້ອງການແລະເວລາຕື່ມຂໍ້ມູນຖືກໃສ່ໃນຫນ້າຈໍສໍາຜັດ. PLC ຈັດການຂະບວນການແລະຢຸດອັດຕະໂນມັດຢູ່ທີ່ຄ່າ preset.
Q3: ມາດຕະການຄວາມປອດໄພອັນໃດປ້ອງກັນການແຕກຂອງແກ້ວ?
A: ເຊັນເຊີຄວາມດັນຈະຕິດຕາມຊ່ອງຄອດໃນເວລາຈິງ. ຖ້າຄວາມກົດດັນເກີນຂອບເຂດທີ່ປອດໄພ, ເຄື່ອງຈະກະຕຸ້ນເຕືອນແລະຢຸດການຕື່ມຂໍ້ມູນເພື່ອປົກປ້ອງແກ້ວ.
Q4: ເຄື່ອງຈັກເຮັດໃຫ້ເສຍ argon ຫຼາຍບໍ?
A: nozzles ການຕື່ມໄດ້ຖືກອອກແບບດ້ວຍກົນໄກການຜະນຶກທີ່ຈໍາກັດການຫນີອາຍແກັສ. ການບໍລິໂພກຖືກຄວບຄຸມຕື່ມອີກໂດຍການຢຸດອັດຕະໂນມັດ, ເຊິ່ງຫຼີກເວັ້ນການ overfilling.
Q5: ສາມາດກວດສອບຄຸນນະພາບການຕື່ມໄດ້ບໍ?
A: ແມ່ນແລ້ວ, ຄວາມເຂັ້ມຂົ້ນຂອງ argon ພາຍໃນຫນ່ວຍແກ້ວສາມາດວັດແທກໄດ້ຫຼັງຈາກຮອບວຽນດ້ວຍເຄື່ອງວິເຄາະແຍກຕ່າງຫາກເພື່ອຢືນຢັນການປະຕິບັດຕາມມາດຕະຖານທີ່ກໍານົດໄວ້.
Q6: ເຄື່ອງແມ່ນ Portable?
A: ມີນ້ໍາຫນັກ 24 ກິໂລແລະຂະຫນາດກະທັດລັດ, ມັນສາມາດເຄື່ອນຍ້າຍລະຫວ່າງພື້ນທີ່ເຮັດວຽກຢູ່ໃນຊັ້ນການຜະລິດຫຼືການຂົນສົ່ງສໍາລັບວຽກຕິດຕັ້ງໃນບ່ອນ.
Q7: ການສະຫນອງພະລັງງານແມ່ນຫຍັງ?
A: ການຕັ້ງຄ່າມາດຕະຖານເຮັດວຽກຢູ່ໃນ 220V ໄລຍະດຽວ. ຄວາມຕ້ອງການແຮງດັນອື່ນໆສາມາດຖືກຈັດໃສ່ໃນເວລາສັ່ງ.
Q8: ການບໍາລຸງຮັກສາແມ່ນຫຍັງ?
A: ການກວດກາແຕ່ລະໄລຍະຂອງ nozzles, hoses, ແລະເຊັນເຊີຄວາມກົດດັນແມ່ນແນະນໍາໃຫ້. ລາຍການທີ່ປ່ຽນແທນທົ່ວໄປແມ່ນມີຢູ່ໃນອາໄຫຼ່, ແລະເຄື່ອງໄດ້ຖືກອອກແບບເພື່ອເຂົ້າເຖິງອົງປະກອບທີ່ສະດວກໃນການໃຫ້ບໍລິການ.
ສົ່ງສອບຖາມ
ຂໍ້ມູນຕິດຕໍ່
-
ທີ່ຢູ່
ເຂດ B, ສວນອຸດສາຫະ ກຳ ການຟື້ນຟູຊົນນະບົດ, ເມືອງ Xuanzhangtun, Qihe County, ເມືອງ Dezhou, ແຂວງ Shandong, ຈີນ
-
-
ອີເມວ
ສົ່ງການສອບຖາມຂອງທ່ານກັບ Lebulang Machine ສໍາລັບການສະເຫນີລາຄາຟຣີກ່ຽວກັບອາລູມິນຽມທໍາລາຍຄວາມຮ້ອນ, ກໍາແພງຜ້າມ່ານ, ແກ້ວ insulated ຫຼືອຸປະກອນການປຸງແຕ່ງ UPVC. ການປັບແຕ່ງ OEM ສະຫນັບສະຫນູນ, ລາຄາໂຮງງານໂດຍກົງ, ການຕອບສະຫນອງໄວ.
ຜະລິດຕະພັນທີ່ກ່ຽວຂ້ອງ
ຄໍາແນະນໍາຂ່າວ